Peamised tootmisprotsessi punktid
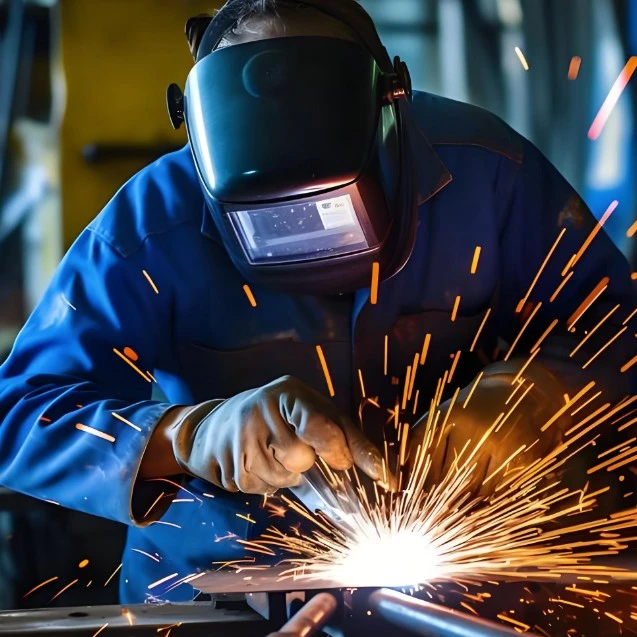
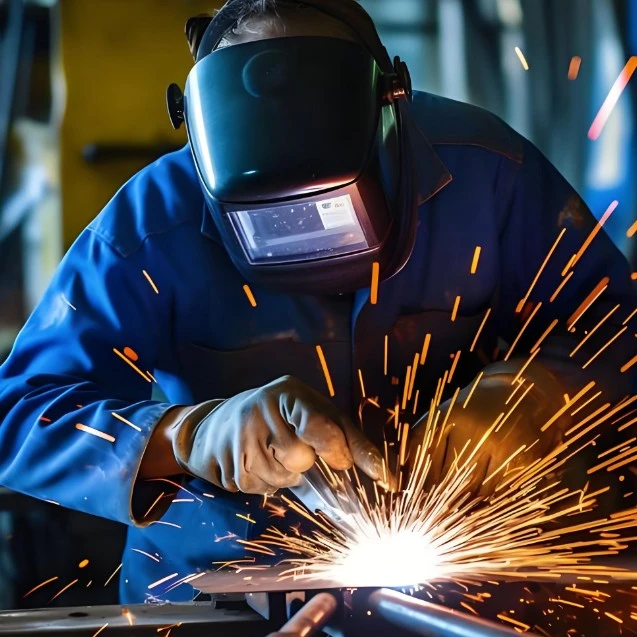
Fotogalvaaniline keevitustöötlemine hõlmab põhietappe, nagu üheelemendiline keevitamine, seeriakeevitus, lamineerimine ja lamineerimine. Iga samm nõuab kvaliteedi tagamiseks ranget parameetrite kontrolli:
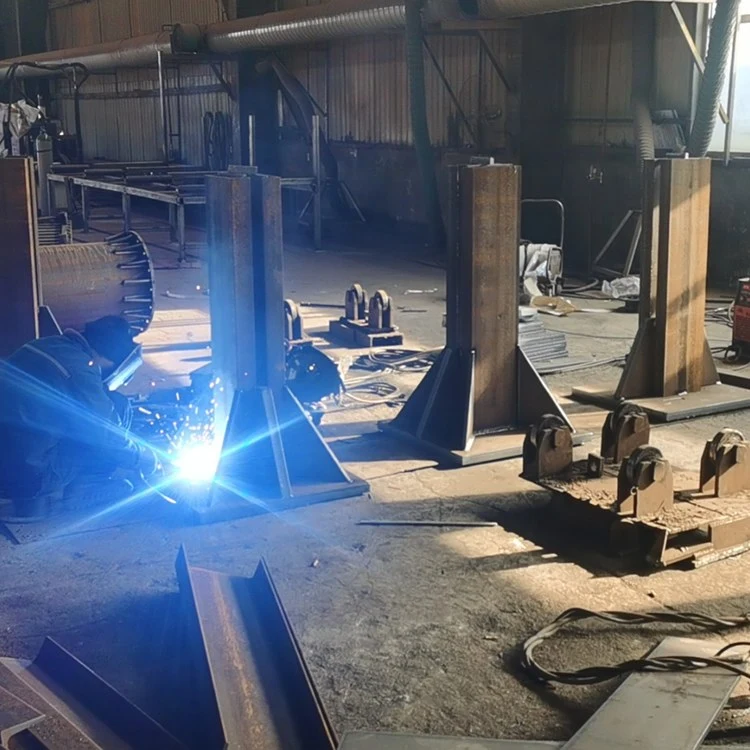
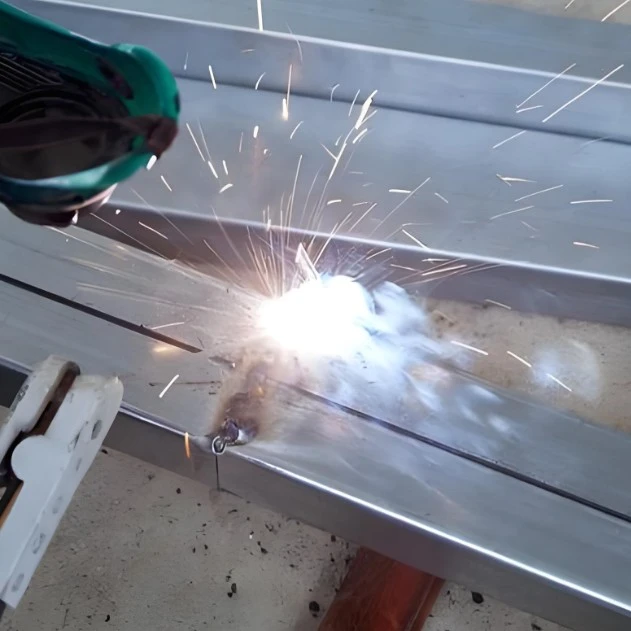
Üheelemendiline keevitamine: kasutage konstantse temperatuuriga jootekolvi, et keevitada tinaga kaetud jooteriba täpselt päikesepatarei põhivõrkude külge. Jootekolbi pea temperatuuri kontrollitakse rangelt vahemikus 260–280 ° C ja keevitusaeg on piiratud 3 sekundiga, et vältida päikesepatarei kõrge temperatuuri tõttu kahjustamist;
Seeriakeevitus: ühendage mitu päikesepatareid vastupidises järjestuses jooteribade abil. Lahtrite vaheviga kontrollitakse ±0,5 mm piires ja jooteribade tasasus mõjutab otseselt voolu ülekande efektiivsust;
Lamineerimisprotsess: kihtige materjalid karastatud klaasi, EVA kleepuva kile, päikesepatareide seeria ja tagakihi (TPT) järjekorras. Pärast lamineerimist viiakse läbi EL-test, et täielikult kõrvaldada sellised defektid nagu mikropraod ja mittetäielik jootmine;
Lamineerimisetapp: EVA kleepuva kile sulatamiseks ja tahkestamiseks kasutage kõrge temperatuuri ja kõrgsurve protsessi, moodustades suletud struktuuri. Temperatuuri ja vaakumisaega tuleb täpselt reguleerida vastavalt EVA tüübile, et tagada tihendus.
Paigaldamise ja ühendamise spetsifikatsioonid
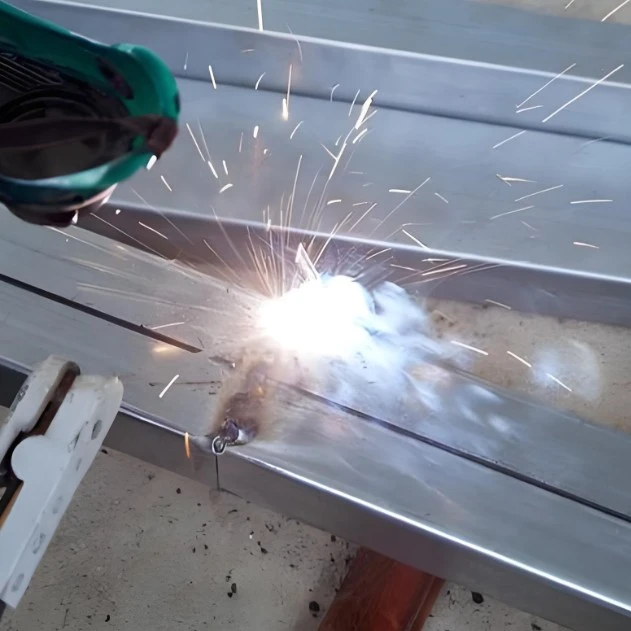
Pärast fotogalvaanilise keevitamise töötlemist peab komponentide paigaldamine ja ühendamine rangelt järgima standardseid spetsifikatsioone, et tagada süsteemi stabiilne töö:
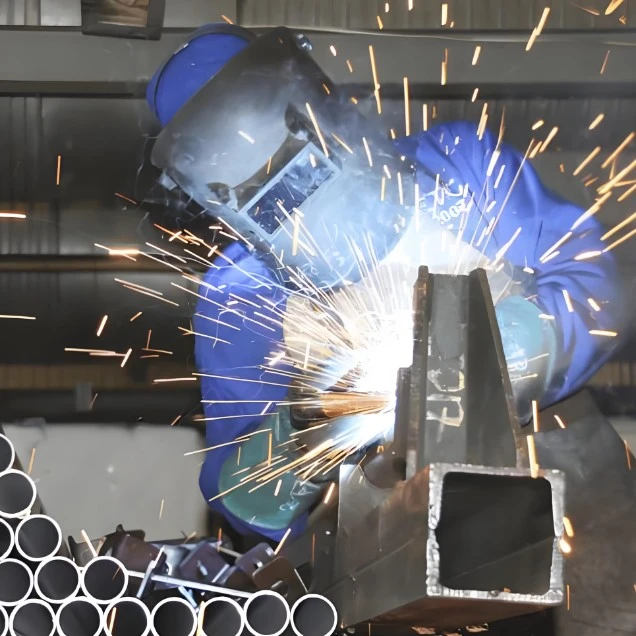
1. Reelingute kinnitamine: välistingimustes paigaldamiseks on vaja kuumtsingitud terasest või alumiiniumisulamist siinid. Need tuleks kinnitada poltide või klambritega, paigalduse tasasuse viga on ≤ 2 mm ja diagonaali kõrvalekalle < 4 mm;
2. Komponentide ühendus: komponentidevaheliseks ühendamiseks kasutatakse MC4 fotogalvaanilisi pistikuid. Positiivse ja negatiivse klemmi sisestamisel peaks tiheduse kinnitamiseks kuulma "klõpsu". Kaabli painderaadius ei tohiks olla väiksem kui 48 mm, et vältida isolatsiooni vananemist otsese päikesevalguse tõttu;
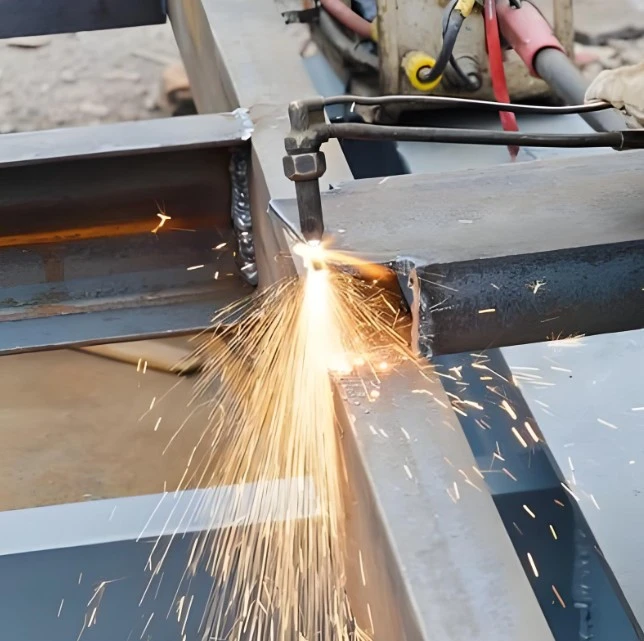
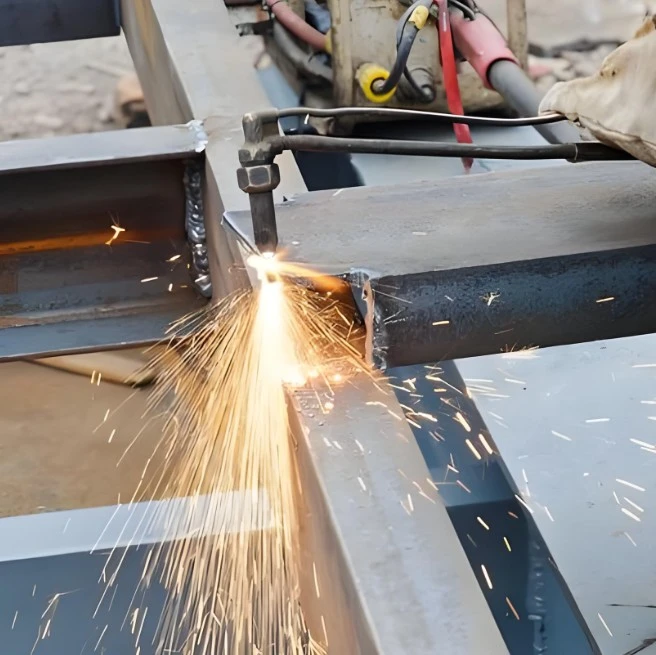
3. Harukarbi keevitamine: Enne möödaviigudioodi ja keevituslindi keevitamist on vajalik infrapuna eelsoojendus. Eelsoojendustemperatuuri tuleks reguleerida 120-150 ℃, jootekolvi temperatuuri tuleks alandada 240-260 ℃-ni ja keevitusaega lühendada 2 sekundini, et vältida dioodi termilist kahjustamist;
4. Valmistoote kontroll: pärast keevitamist tehke juhtivuse ja madala takistuse katsed, et tagada ühenduse takistus < 0,5 mΩ. Samal ajal kasutage röntgenkujutist jooteühenduste sisemise tühimiku kontrollimiseks, tagades igakülgselt keevituskvaliteedi.
Küsimused ja vastused
1. Küsimus: Fotogalvaanilise keevitamise ajal võivad kõrged temperatuurid akuelemente kergesti kahjustada. Kuidas seda vältida?
Vastus: Seda saab saavutada protsessi parameetrite täpse juhtimisega. Üksikute elementide jootekolvi temperatuur on piiratud 260-280 ℃ ja aeg ei ületa 3 sekundit. Ühenduskarbi jootekolvi temperatuur on langetatud 240-260 ℃ ja aeg ei ületa 2 sekundit. Samal ajal kasutatakse professionaalseid temperatuuri reguleerimise seadmeid reaalajas jälgimiseks, et vältida kohalikku ülekuumenemist.
2. Küsimus: Mida teha, kui keevitatud komponentide ühendustakistus on liiga kõrge?
Vastus: Esmalt kontrollige jootelindi nakkumist aku põhivõrgu joontega, et vältida valejootmist. Teiseks optimeerige keevitustemperatuuri ja -aja parameetreid, et tagada jootelindi ja aku täielik integreerimine. Lõpuks viige pärast keevitamist rangelt läbi madala takistuse testimine ja viige 不合格 tooted kohe ümber.
3. Küsimus: Välistingimustes paigaldatud fotogalvaaniliste komponentide keevitusalad on altid vananemisele. Kuidas tagada vastupidavus?
Vastus: Toed on valmistatud kuumtsingitud terasest või alumiiniumisulamist, et suurendada korrosioonivastast võimet. Kaablid väldivad otsest päikesevalgust ja tagavad piisava painderaadiuse. Ühenduskarp on hästi tihendatud. Nii materjalist kui ka paigaldusdetailidest on tagatud keevitusalade pikaajaline stabiilsus.
4. Küsimus: kuidas reguleerida lamineerimisetapi parameetreid erinevat tüüpi EVA liimkilede jaoks?
Vastus: Lamineerimistemperatuuri ja vaakumisaega tuleb täpselt reguleerida vastavalt EVA kleepuva kile sulamistemperatuurile ja sulamisindeksile, et tagada EVA kleepkile täielik sulamine ja tahkumine, moodustades tiheda tihendusstruktuuri. Professionaalne tehniline meeskond saab kohandada konkreetseid parameetreid vastavalt kleepkile mudelile.
Shenghui Metal võtab oma konkurentsivõime põhiliseks teguriks "täpse viimistluse ja stabiilse kvaliteedi". Aastatepikkuse fotogalvaanilise keevitustöötlemise kogemusega on see pakkunud stabiilseid ja usaldusväärseid töötlemisteenuseid mitmete fotogalvaaniliste energiaprojektide jaoks ning saavutanud selles valdkonnas hea maine. Saame täpselt kohandada keevitusprotsesse vastavalt fotogalvaaniliste moodulite spetsifikatsioonidele ja materjalinõuetele ning toetada kogu protsessi alates väikese partii prototüüpimisest kuni suuremahulise tootmiseni. Toetamiseks pakume üksikasjalikke hinnakirju ja pakkumisi. Oleme üks usaldusväärseid fotogalvaanilise keevitustöötlemise kaubamärke kogu maailmas, pakkudes pidevalt usaldusväärseid Made in China töötlemistulemusi.
Kuumad sildid: Fotogalvaanilise keevituse töötlemine, tarnija, tootja
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик