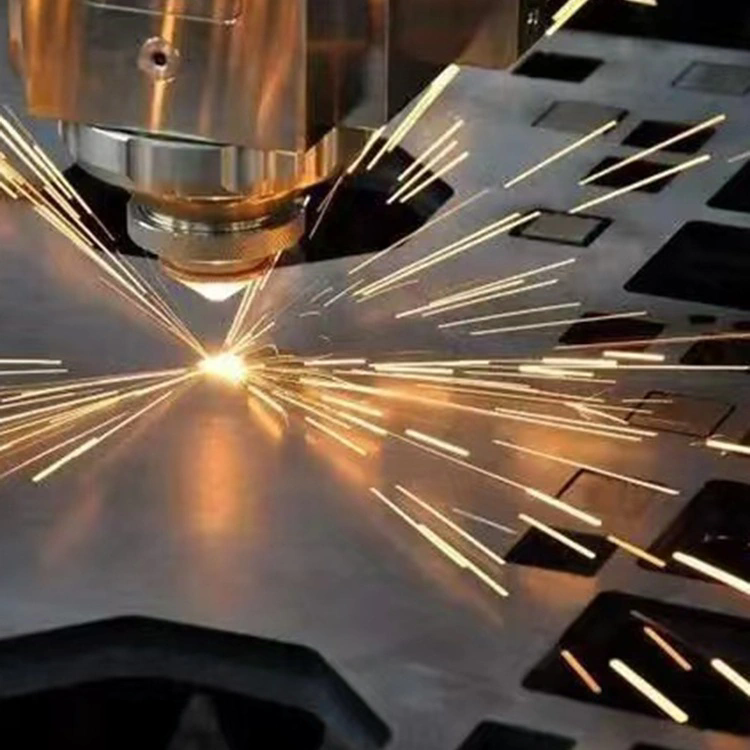
Kaasaegse tootmise maastik muutub enneolematu kiirusega, mis on tingitud nõudlusest keerukamate geomeetriate, rangemate tolerantside ja eksootiliste materjalikompositsioonide järele. Aastakümneid piirdus laserlõikamine suures osas tavaliste mustade ja värviliste metallide ning põhipolümeeridega. Kuid resonaatoritehnoloogia, kiirte edastamise süsteemide ja juhtimistarkvara areng on need piirangud purustanud. Täna, edasijõudnudlaser lõikaminesüsteemid ei ole lihtsalt tööriistad; need on keerukad tootmiskeskused, mis suudavad töödelda mitmesuguseid materjale, mida kunagi peeti võimatuks või ebaotstarbekaks valgusega lõigata.
Inseneride, disainerite ja hankespetsialistide jaoks, kes soovivad uuendusi teha, on oluline mõista, milliseid uusi materjale saab nüüd täiustatud laserlõikussüsteemidega töödelda. Olgu selleks elektrisõidukite komponentide jaoks vajalikud suure peegeldusvõimega vasesulamid või kosmosetööstuses kasutatavad õrnad komposiitmaterjalid – tänapäevaste laserseadmete võimalused on järsult laienenud. KellTianjin Shenghui Metal Products Co., Ltd.,oleme selle arengu tunnistajaks olnud, integreerides tipptehnoloogia, et tagada meie tehase püsimine selle tööstusrevolutsiooni esirinnas.
Sisukataloog
Milliseid eksootilisi metalle ja sulameid nüüd laserlõikamisega regulaarselt lõigatakse?
Termin "eksootiline" tähistab metallurgias tavaliselt materjale, mida on nende kõvaduse, sitkuse või keemilise reaktsioonivõime tõttu raske töödelda. Traditsioonilised mehaanilised lõikamismeetodid jäävad nende sulamitega kokku puutudes sageli ebaefektiivseks, põhjustades tööriista suure kulumise ja aeglase läbilaskevõime. Kuid laserlõikamise uusimate edusammudega oleme need tõkked purustanud. Meie tehas töötleb rutiinselt materjale, mis oleksid vaid kümme aastat tagasi hävitanud tööriistad.
Üks olulisemaid läbimurdeid on ülitugevate kosmosesulamite nagu Inconel, Hastelloy ja Titanium töötlemine. Need materjalid on hädavajalikud komponentide jaoks, mis peavad taluma äärmuslikke temperatuure ja rõhku. Täiustatud laserlõikussüsteemid kasutavad spetsiifilisi lainepikkuse reguleerimisi ja impulssmodulatsioone, et luua nii minimaalne kuumusest mõjutatud tsoon, et materjali struktuurne terviklikkus jääb puutumatuks. Selle saavutame kõrgsurve abigaaside kasutamisega, mis samaaegselt jahutavad lõigatud ja väljutavad sulamaterjali, vältides mikropragunemist.
Teine tohutult kasvanud kategooria on autotööstuses kasutatavate kõrgtugevate teraste (AHSS) töötlemine. Need terased, sealhulgas press-karastatud teras (PHS), on uskumatult tugevad, kuid neid on kurikuulsalt raske trimmida. Oma süsteemides kasutame mitmekilovatiseid kiudlasereid, mis toidavad neid materjale kiiruse ja täpsusega, mida mehhaanilised pressid ei suuda võrrelda. Meie laserlõikamise seadistuste paindlikkus võimaldab kiiret prototüüpimist ja väikesemahulist tootmist, ilma et oleks vaja kulukaid kõvatööriistu.
Lisaks on paranenud võime lõigata meditsiini- ja elektroonikatööstuses kasutatavaid kõrge puhtusastmega metalle. Kirurgiliste implantaatide jaoks kasutatavat tantaali ja pooljuhtkomponentide jaoks kasutatavat molübdeeni töödeldakse nüüd meie tehases iga päev. Meie seadmete täpsus tagab, et ei esine saastumist, mis on bioloogilise ühilduvuse ja elektroonilise jõudluse jaoks ülioluline. Allpool on tabel, mis kirjeldab üksikasjalikult nende täiustatud metallide jaoks kasutatavate esmaste laserlõikussüsteemide tehnilisi andmeid.
|
Materjali kategooria
|
Spetsiifilised sulamid
|
Laseri tüüp
|
Maksimaalne paksus (mm)
|
Abigaas
|
| Supersulamid |
Inconel 718, Hastelloy C-276 |
Fiber Laser (6kW – 12kW) |
20 mm |
Lämmastik / argoon |
| Kõrgtugevad terased |
Usibor 1500, Ductibor 500 |
Fiber Laser (8kW – 15kW) |
30 mm |
Suruõhk / lämmastik |
| Tulekindlad metallid |
Molübdeen, tantaal, volfram |
Roheline lainepikkusega kiudlaser |
8 mm |
Argoon |
| Titaanisulamid |
5. klass (Ti6Al4V), 23. klass |
Fiber Laser (4kW – 8kW) |
25 mm |
Argoon (oksüdatsiooni vältimiseks) |
See tabel näitab meie ettevõtte Tianjin Shenghui Metal Products Co., Ltd tehnilist võimekust. Meie investeering erinevatesse laserallikatesse võimaldab meil kohandada lõikamisprotsessi vastavalt tooriku spetsiifilistele metallurgilistele omadustele. Me ei tugine universaalsele lähenemisviisile; selle asemel sobitame laseri lainepikkuse ja võimsuse materjali neeldumisomadustega. See tagab, et kui küsite "Milliseid uusi materjale saab nüüd täiustatud laserlõikussüsteemidega töödelda?" Vastus on peaaegu alati kindel "Jah", kui teete meiega koostööd.
Kuidas täiustatud süsteemid käitlevad helkur- ja komposiitmaterjale?
Ajalooliselt olid peegeldavad materjalid, nagu vask, messing ja alumiinium, laserlõikamise häda. Laserikiir põrkaks tagasi resonaatorisse, põhjustades katastroofilisi kahjustusi optikale ja laserallikale endale. Samamoodi esitasid oma heterogeense struktuuriga komposiitmaterjalid väljakutseid maatriksi ja tugevduse erinevate aurustumispunktide tõttu. Niisiis, kuidas on arenenud laserlõikussüsteemid need takistused ületanud?
Peegeldavate materjalide lahendus seisneb täiustatud kiudlasertehnoloogia kasutuselevõtus koos sisseehitatud tagasipeegelduse kaitsega. Erinevalt vanematest CO2 laseritest kasutavad kaasaegsed kiudlaserid tahkis-võimenduskeskkonda. Meie süsteemid on varustatud anduritega, mis tuvastavad tagasipeegeldused koheselt. Kui tuvastatakse peegeldunud energia hüppeline suurenemine, kohandab süsteem impulsi parameetreid või lülitab õõnsuse kaitsmiseks kiirelt hetkeks välja. Veelgi enam, vask ja messing neelavad kiudlaserite lühema lainepikkuse (tavaliselt 1,07 mikromeetrit) kergemini kui CO2 laserite pikema lainepikkusega. See tähendab, et peegelduse asemel muundatakse energia tõhusalt soojuseks, mis võimaldab teha puhtaid ja kiireid lõikeid.
Seoses komposiitidega on selliste materjalide töötlemine nagu süsinikkiuga tugevdatud polümeerid (CFRP) ja klaaskiust tugevdatud polümeerid (GFRP) muutunud reaalsuseks. Võti pole siin mitte ainult võimsus, vaid ka impulsi kestus. Kasutame ülilühikese impulsiga lasereid (pikosekund või femtosekund), mis aurustavad materjali sublimatsiooni, mitte sulamise teel. See "külmablatsiooni" protsess tagab, et süsinikkiud lõigatakse puhtalt ilma ümbritsevat polümeermaatriksit sulamata, mis tooks kaasa kareda serva ja delaminatsiooni.
Meie tehas on täiustanud ka kaasaegses elektroonikas ja isolatsioonis kasutatavate mitmekihiliste materjalide lõikamist. Need koosnevad sageli polümeerkilest, mis on ühendatud metallfooliumiga. Traditsiooniline lõikamine määriks kihid kokku. Meie täiustatud valgusvihu kujundamise optikaga saame reguleerida fookuspunkti nii, et see lõikaks täpselt läbi virna, ilma üksikuid kihte moonutamata. Siin on peamised võimalused, mida pakume nende keeruliste materjalide jaoks:
-
Peegeldavad metallid:Puhas vask (kuni 6 mm), messing (kuni 8 mm) ja kõrge ränisisaldusega alumiinium.
-
Termilised komposiidid:Süsinikkiust eeltöödeldud ja kõvendatud CFRP (kuni 10 mm) minimaalse söestumisega.
-
Laminaadid:Vasega kaetud laminaadid (CCL) trükkplaatide tootmiseks, lõigatud nulliputusega.
-
Kaetud materjalid:Tsingitud teras ja Alutsink, lõigatud servatihendusega, et vältida korrosiooni.
Tianjin Shenghui Metal Products Co., Ltd.-l on spetsiaalselt nende materjalide jaoks konfigureeritud tööjaamad. Meie insenerid mõistavad talade koostoime nüansse erinevate materjalidega. Me ei töötle neid esemeid lihtsalt; analüüsime materjali koostist, et määrata optimaalne etteandekiirus ja gaasikombinatsioon. Need tehnilised teadmised on meie maine alus ja see, miks kliendid usaldavad meile oma kõige keerulisemaid projekte. Kui neil on vaja teada, milliseid uusi materjale saab nüüd täiustatud laserlõikussüsteemidega töödelda, ootavad nad meie edulugu.
Miks on mittemetallist materjalid, nagu keraamika ja safiir, nüüd elujõulised?
Laserlõikamise üleminekut puhtalt metallitöötlemistööriistalt universaalsele töötlemislahendusele näitab kõige paremini selle rakendamine kõvadele, rabedatele mittemetallidele. Selliseid materjale nagu tehniline keraamika (alumiiniumoksiid, tsirkooniumoksiid), safiir ja spetsiaalne klaas on kurikuulsalt raske vormida. Need võivad termilise pinge all praguneda ja on kõvemad kui enamik lõiketööriistu. Kuid küsimus, milliseid uusi materjale saab nüüd täiustatud laserlõikussüsteemidega töödelda, hõlmab just neid aineid tänu uuendustele laseri lainepikkuse ja kiire juhtimise vallas.
Traditsioonilised laserid võitlesid keraamikaga, kuna need on läbipaistvad või peegeldavad infrapunavalgust. Meie lähenemisviis kasutab kas CO2 lasereid (pikema lainepikkusega, mida neelab keraamiline võre) või hiljuti rohelisi ja UV lasereid. Näiteks safiiri lõikamisel, mida kasutatakse vastupidavate kellade ja nutitelefonide kaamerakatete jaoks, kasutame tehnikat, mida nimetatakse filamenteerimiseks. Materjali sees on fokuseeritud ülilühikese impulsiga laser. Kõrge intensiivsus loob plasmahõõgniidi, mis muudab materjali seespidiselt, luues eraldusjoone, millel praktiliselt puudub pinnakahjustus. Seejärel eraldatakse osad õrna mehaanilise jõuga, saades puutumatud servad.
Elektrit juhtiva keraamika, nagu ränikarbiidi (SiC) puhul, mida kasutatakse jõuelektroonikas, kasutame mitmeastmelist protsessi. Esiteks hindab materjali väikese võimsusega kiir. Seejärel eraldab osad kontrollitud purunemisprotsess. See tagab, et mikropraod ei kahjusta SiC õrnaid elektrilisi omadusi. Meie laserlõikesüsteemid on varustatud täppisastmetega, mis liigutavad materjali paigalseisva kiire all, tagades absoluutse täpsuse ja minimeerides vibratsiooni, mis võib töödeldava detaili purustada.
Nende materjalide töötlemise elujõulisus avab uusi disainivõimalusi erinevates tööstusharudes. Meditsiinitehnoloogias saab tsirkooniumoksiidist hambaimplantaate ja kirurgilisi tööriistu nüüd kohandatud geomeetriale lõigata minutite, mitte päevade jooksul. Pooljuhtide tööstuses võimaldab klaasivahede ja keraamiliste aluspindade täpne lõikamine järgmise põlvkonna miniatuurset elektroonikat. Allpool on nimekiri mittemetallist materjalidest, mida meie tehas praegu töötleb, mis näitab meie võimaluste laiust:
-
Tehniline keraamika:Alumiiniumoksiid (Al2O3), tsirkooniumoksiid (ZrO2), räninitriid (Si3N4).
-
Kristallilised materjalid:Sünteetiline safiir, kvarts ja rubiin.
-
Eriklaas:Borosilikaat, Gorilla Glass ja sulatatud ränidioksiid.
-
Looduslikud materjalid:Suure tihedusega grafiit ja süsinik-süsinik komposiidid.
See laienemine mittemetallidele kujutab endast märkimisväärset investeeringut Tianjin Shenghui Metal Products Co., Ltd. teadmistesse. Oleme oma tehnikuid koolitanud spetsiaalselt hapra materjali töötlemise alal. See nõuab teistsugust mõtteviisi kui terase lõikamine; kannatlikkus ja täpsus on esmatähtsad. Neid tehnikaid valdades pakume oma klientidele kõiki nende täppisvalmistamise vajadusi ühest allikast, olenemata sellest, kas nad töötavad tolli paksuse terase või vahvliõhukese safiiriga. Küsimusele, milliseid uusi materjale saab nüüd täiustatud laserlõikussüsteemidega töödelda, leiab meie tehasepõrandal iga päev vastust.
Kokkuvõte: Materjalitöötluse tulevik
Laserlõikamise tehnoloogia teekond on pidev laienemine. Alates selle esimestest päevadest on see õhukeste lehtede lõikamiseks mõeldud nišitööriist muutunud mitmekülgseks ja kaasaegse tööstuse jaoks asendamatuks protsessiks. Oleme uurinud, kuidas peegeldavad metallid, supersulamid, komposiidid ja isegi rabe keraamika on nüüd võimalikkuse piires. Seda arengut juhib arenenud laseriallikate, intelligentsete juhtimissüsteemide ning sügavate metallurgia- ja materjaliteaduslike teadmiste sünergia.
Ettevõtete jaoks, kes soovivad konkurentsis püsida, ei ole lihtsalt akadeemiline ülesanne mõista, milliseid uusi materjale saab nüüd täiustatud laserlõikussüsteemidega töödelda; see on strateegiline eelis. See võimaldab konsolideerida tarneahelaid, lühendada tarneaegu ja luua tooteid, mille toimivusomadused olid varem kättesaamatud. Meie tehases oleme pühendunud nende piiride edasilükkamisele. Katsetame pidevalt uusi materjale ja täiustame oma protsesse tagamaks, et kui meie klientidel on väljakutseid pakkuv projekt, oleme valmis tarnima.
Kui soovite oma järgmise projekti jaoks kasutada laserlõikamise uusimaid edusamme, kutsume teid seda tegemavõtke meiega ühendust. Olgu Tianjin Shenghui Metal Products Co., Ltd. teie partner innovatsiooni vallas. Meie meeskond on valmis pakkuma teile üksikasjalikku analüüsi ja hinnapakkumist teie konkreetsete materjalide töötlemise vajaduste kohta. Kogege meie täiustatud laserlõikussüsteemide täpsust ja võimekust juba täna.
Korduma kippuvad küsimused (KKK)
Milliseid uusi materjale saab nüüd töödelda täiustatud laserlõikussüsteemidega, mis kümme aastat tagasi olid võimatud?
Kümmekond aastat tagasi oli ülipeegeldavaid materjale, nagu puhas vask ja messing, äärmiselt raske töödelda, kuna vastupeegeldus võib laserallikat kahjustada. Tänapäeval on täiustatud kiudlasersüsteemid, nagu need, mida kasutatakse ettevõttes Tianjin Shenghui Metal Products Co., Ltd., varustatud tagasipeegelduse kaitsega ja lühema lainepikkusega, mida need metallid kergesti neelavad. Lisaks lõigatakse nüüd rutiinselt hapraid mittemetalle, nagu tehniline keraamika (alumiiniumoksiid, tsirkoonium) ja kristalseid materjale, nagu safiir, kasutades ülilühikese impulsi lasereid, mis teostavad "külmablatsiooni", vältides termilist pragunemist. Need edusammud on kahekordistanud töödeldavate materjalide valikut, võimaldades uuendusi elektroonikas, kosmosetööstuses ja meditsiiniseadmete tootmises.
Kuidas erineb laserlõikamise kvaliteet uute materjalide (nt CFRP) ja traditsiooniliste metallide puhul?
Kvaliteedi mõõdikud erinevad, kuna rikkerežiimid on erinevad. Traditsiooniliste metallide puhul mõõdetakse kvaliteeti serva kareduse (Ra) ja räbu järgi. Uute materjalide, nagu süsinikkiust tugevdatud polümeer (CFRP) puhul on peamine probleem kuumusega mõjutatud tsoon (HAZ) ja delaminatsioon. Täiustatud laserlõikussüsteemid lahendavad selle, kasutades impulss-kiudlasereid või UV-lasereid, mis minimeerivad soojuse sisendit. Oma tehases saavutame CFRP-l nn kuivlõike, kus maatriksmaterjal ei sula ega põle ning kiud lõigatakse puhtaks. Selle tulemuseks on lõikekvaliteet, mis on sageli parem kui mehaaniline freesimine, kuna puudub tööriista kulumine ega vibratsioon, tagades tuhandete detailide ühtlase servakvaliteedi, mis on kosmosetööstuse konstruktsioonikomponentide jaoks ülioluline.
Millised on piirangud suure peegeldusvõimega metallide töötlemisel kaasaegsete laserlõikesüsteemidega?
Kuigi kaasaegsed süsteemid on ületanud peamise tagasipeegelduse riski, on siiski praktilisi piiranguid. Peamine piirang on paksus. Kuigi saame usaldusväärselt lõigata kuni 6 mm vaske, muutub paksemate lõikude (üle 10 mm) lõikamine keeruliseks materjali kõrge soojusjuhtivuse tõttu, mis hajutab kuumuse lõiketsoonist kiiresti. See võib põhjustada väiksema lõikekiiruse võrreldes sama paksusega terasega. Lisaks on oluline materjali puhtus; hapnikuvaba kõrge juhtivusega (OFHC) vask lõikab teistmoodi kui elektrolüütiliselt sitke pigi (ETP) vask. Meie insenerid ettevõttes Tianjin Shenghui Metal Products Co., Ltd. võtavad arvesse neid nüansse, reguleerides fookusasendit ja kasutades lämmastikku väga kõrgel rõhul, et tagada puhas ja jämevaba serv, kuid konkreetse sulami keemia mõistmine on eduka tulemuse võti.
Kas täiustatud laserlõikussüsteemid saavad töödelda kaetud või värvitud materjale ilma katet kahjustamata?
Jah, see on kaasaegse laserlõikuse üks olulisi eeliseid. Eelvärvitud või kaetud metallide töötlemisel on sageli eesmärgiks metall läbi lõigata ilma pinnal olevat katet killustamata või lõikeservast tagasi põletamata. See saavutatakse nn kattesõbraliku lõikamise teel. Kasutades väga väikese lõikelaiusega kiudlaserit ja optimeerides impulsi kuju, saame metalli aurustada, jättes ümbritseva katte puutumata. Selliste materjalide puhul nagu tsingitud teras, kasutame ka spetsiaalseid lõikeparameetreid, mis minimeerivad tsingi aurustumist lõikeservas, mis vähendab tsinkoksiidi (valge rooste) moodustumist järeltöötluses. Meie laserlõikesüsteemid on programmeeritud nende materjalide jaoks spetsiaalsete retseptidega, et tagada katte esteetiliste ja kaitsvate omaduste säilimine.
Millised konkreetsed laserparameetrid on uue tehnilise keraamika ja klaasi lõikamisel kõige kriitilisemad?
Tehnilise keraamika ja klaasi puhul ei ole kõige kriitilisem parameeter enam ainult võimsus, vaid lainepikkus ja impulsi kestus. Need materjalid on standardsetele infrapunakiudlaseritele läbipaistvad, seega vajavad nad kas CO2 laserit (lainepikkusega 9,3 µm kuni 10,6 µm), mida neelab ränidioksiidi struktuur, või suure täpsusega "külmlõikamiseks" rohelist/UV laserit. Pulsi kestus on sama oluline; kasutame pikosekundi- või femtosekundilisi impulsse. See on uskumatult lühike (üks kvadriljondik sekundist), mis edastab energiat nii kiiresti, et materjal sublimeerub otse tahkest ainest ilma sulamata gaasiks. See "külmablatsiooni" protsess on oluline keraamilise maatriksi mikropragude ja kuumuse vältimiseks. Lisaks tuleb fookuspunkti positsioneerimist kontrollida alla mikroni täpsusega, et tagada vertikaalne ja täpne lõige.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик