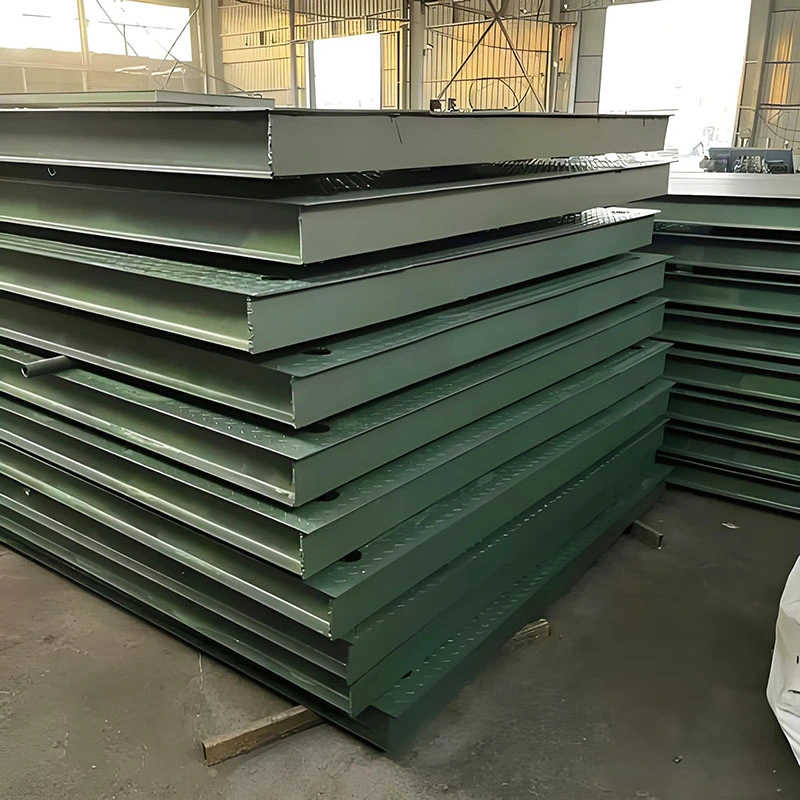
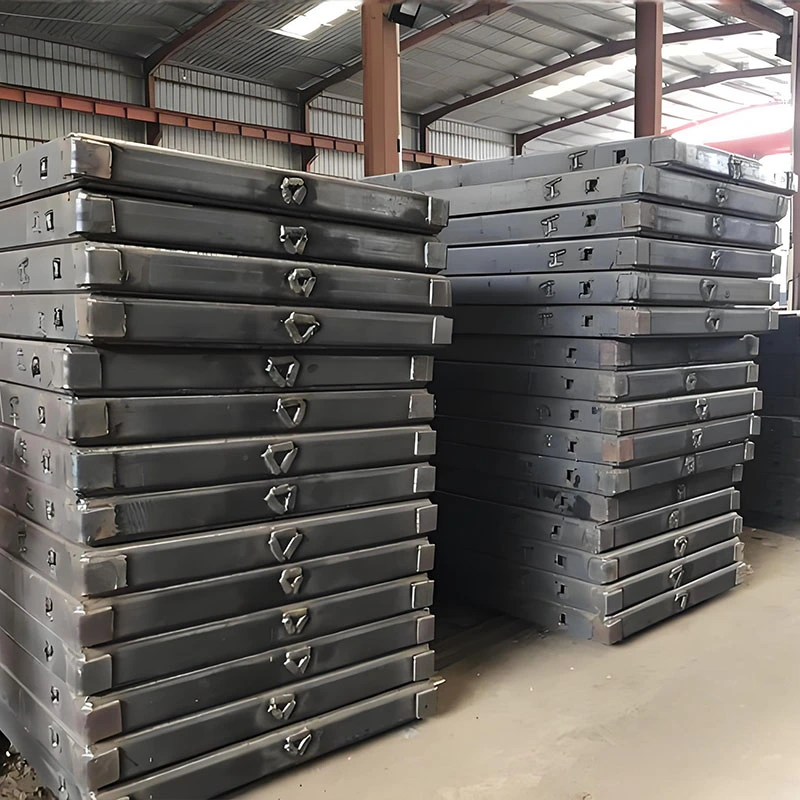
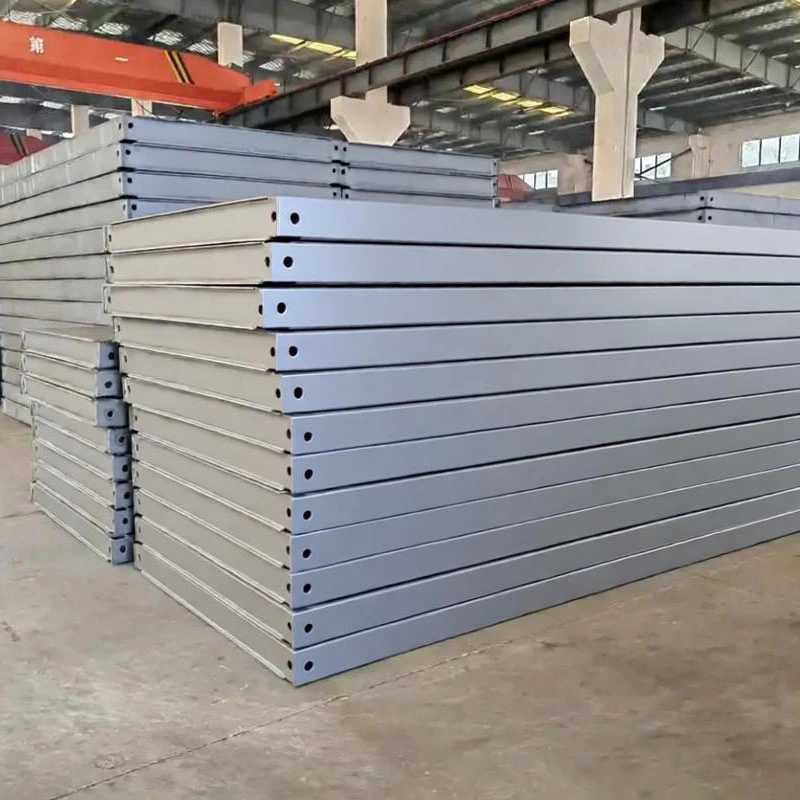
Teraskonstruktsioonide valmistamisel, hoonete raamimisel ja masinate valmistamisel, keevitamise deformatsioonidruudu- ja ristkülikukujulised torudon levinud probleem. Deformatsioon ei mõjuta mitte ainult komponentide mõõtmete täpsust ja välimuse tasasust, vaid vähendab ka konstruktsiooni kandevõimet ja suurendab ümbertöötlemiskulusid. Teaduslike keevitusprotsesside ja tööpunktide valdamine võib tõhusalt ära hoida deformatsiooni ning parandada keevitamise kvaliteeti ja projekti tõhusust.
Keevituse deformatsiooni peamiseks põhjuseks on keevisõmbluse ebaühtlane kuumenemine ja kokkutõmbumispinge kontsentratsioon. Deformatsiooni kontrollimine nõuab nelja aspekti käsitlemist: tööriistade fikseerimine, keevitusparameetrid, keevitamise järjekord ja keevitusjärgne töötlemine. Enne keevitamist tuleb nelinurksed ja ristkülikukujulised torud asetada stabiilselt tööriistaplatvormile ja kinnitada positsioneerimiseks. Punktkeevitus tuleks läbi viia neljas nurgas, et vältida keevitamise ajal nihkumist. Kaldus ja küljed tuleb puhastada, et tagada hea keevisõmblus ja vähendada defektidest põhjustatud pingede deformatsiooni.
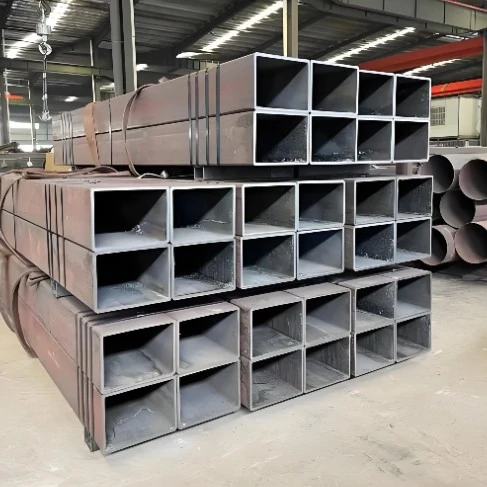
Keevitamise ajal kasutage madala voolu ja suure keevituskiiruse parameetreid, et vähendada soojuse sisendit ja vältida toru lokaalset ülekuumenemist. Pikkade keevisõmbluste puhul kasutage segmenteeritud vaheleheevitamist ja sümmeetrilist keevitusmeetodit, keevitades keskelt mõlemasse otsa, vaheldumisi sümmeetriliselt, et tagada ühtlane soojusjaotus ja neutraliseerida kokkutõmbumispingeid. Paksuseinaliste jaoksruudu- ja ristkülikukujulised torudKahepoolset kaldkeevitust saab kasutada läbitungimissügavuse ja pingejaotuse optimeerimiseks, vähendades veelgi deformatsiooni tõenäosust.
Pärast keevitamist teostage viivitamatult loomulik jahutus- või vananemistöötlus, et vabastada sisemine pinge ja vältida äkilisest jahtumisest põhjustatud sekundaarset deformatsiooni. Kergelt deformeerunud komponentide puhul kasutage mõõtmete täpsuse tagamiseks mehaanilist sirgendamist või ühtlast kuumutamist. Standardiseeritud keevitusprotseduurid ja range protsessi juhtimine on võtmetähtsusega, et vältida deformeerumist ruudukujuliste ja ristkülikukujuliste torude keevitamisel.
Usaldusväärsete, täpse suurusega ruudu- ja ristkülikukujuliste torude valimine võib algusest peale vähendada keevitamise deformatsiooni ohtu.Shenghui metallon professionaalne ruudu- ja ristkülikukujuliste torude tootja, kellel on aastatepikkune kogemus torude tootmisel. Meil on täiustatud tootmisliinid ja range kvaliteedikontrollisüsteem, mis võimaldab meil toota ruudukujulisi ja ristkülikukujulisi torusid erinevatest spetsifikatsioonidest ja materjalidest. Meie tooted on väga täpsed, suurepärase tasapinnaga ja sobivad erinevate keevitusstsenaariumide jaoks. Laialdase tööstuskogemusega saame pakkuda tehnilisi juhiseid ja kohandatud teenuseid, et aidata klientidel lahendada keevitus- ja töötlemisprobleeme. Shenghui Metal on stabiilse kvaliteedi, ausa toimimise ja igakülgse teeninduse kaudu pälvinud paljude klientide usalduse, muutes selle usaldusväärseks valikuks inseneriehituses ja tööstuslikus tootmises.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик